Ana sayfa/Kağıt boru ve spiral sarım
Uygulama
Kağıt boru ve spiral sarım
Cordial 2012’den bu yana bu segmentte standart ürünle değil, hatta göre hazırlanan toz harmanlarla çalışıyor.
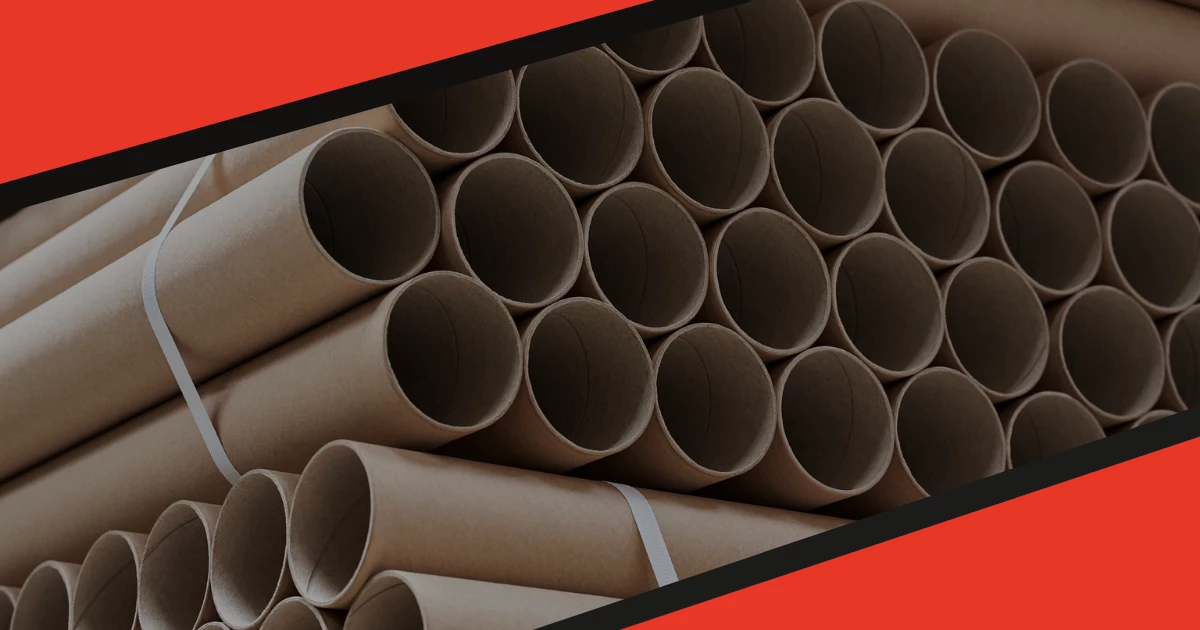
Spiral sarımla üretilmiş kağıt borular
- Ürün hattı
- Kartonol toz harman
- Donanım
- Tesise kurulan çözme ünitesi
- Kritik değer
- Kenar tutuşu · delaminasyon
Sarım hızı arttıkça hata payı daralır
Spiral sarımda kağıt şeritler açılı olarak üst üste bindirilir ve mandrel üzerinde sürekli bir boru oluşturur. Tutkal, şerit hattın hızında ilerlerken tutmak zorundadır — bekleme yok, pres yok.
Hız arttığında üç sorun sırayla ortaya çıkar: kenar açılması (şerit bindirme noktasında yeterince erken tutmaz), delaminasyon (boru kesildiğinde katmanlar ayrılır) ve nem kaynaklı yumuşama (fazla su taşıyan tutkal boruyu zayıflatır, kuruma uzar).
Bu yüzden bu segmentte tutkal bir sarf malzemesi değil, hattın hız sınırını belirleyen parametredir.
Harman + çözme ünitesi birlikte gelir
Cordial bu pazara yalnızca ürün satmaz; ürünün doğru hazırlanmasını sağlayan donanımı da kurar. Toz harmanın performansı, çözme aşamasında elde edilen viskoziteye bağlıdır.
- Hatta göre toz harman Dekstrin ve polivinil alkol bazlı harmanlar, sarım hızına ve kağıt kalitesine göre ayarlanır. Standart bir katalog ürünü değil, hattın çalışma penceresine göre belirlenen bir bileşim.
- Tesise kurulan çözme ünitesi Toz ve suyun doğru oranda, doğru sıcaklıkta ve tekrarlanabilir biçimde karışmasını sağlayan ünite kullanıcının tesisine kurulur. Operatörden partiden partiye değişmeyen bir karışım beklenebilmesi bununla mümkün olur.
- Yüksek kıvamlı sıvı alternatif Karıştırma altyapısı kurmak istemeyen tesisler için hazır sıvı ürünler de mevcuttur.
- Nakliye hacmi Toz üründe su taşınmadığı için aynı üretim için gereken sevkiyat hacmi belirgin şekilde düşer — ithal üründe fark doğrudan birim maliyete yansır.
Kağıt boru ve masura üretimi Türkiye’de büyük ölçüde tekstil ve film sanayine bağlı: iplik masurası, streç ve folyo göbeği, halı ve kumaş ruloları. Gaziantep ve Kahramanmaraş iplik kümesi ile Ege ve Marmara’daki ambalaj filmi üreticileri bu segmentin ana kullanıcıları.
Sık görülen üç hata
| Belirti | Muhtemel neden | Bakılacak yer |
|---|---|---|
| Kenar açılması | Tutkal bindirme noktasında yeterince erken tutmuyor; viskozite düşük ya da uygulama miktarı yetersiz. | Çözme oranı, uygulama silindiri ayarı, hat hızı. |
| Kesimde delaminasyon | Bağ mukavemeti düşük ya da tutkal tam kurumadan kesime giriyor. | Kuruma süresi, katman sayısı, kağıt gramajı ve emiciliği. |
| Boruda yumuşama | Fazla su; karışım aşırı seyreltilmiş. | Çözme reçetesi, su sıcaklığı, karıştırma süresi. |
Bu tablo başlangıç noktasıdır; kesin teşhis hattın kendisinde yapılır. Numune talebinde hat hızını ve kağıt gramajını paylaşırsanız ilk öneri görüşmeden önce hazır olur.
Hattınızda deneyelim
Mevcut tutkalınızla paralel çalıştırılan bir deneme, katalogdaki hiçbir değerin veremeyeceği cevabı verir. Numuneyi biz getiriyoruz, ilk ayarı birlikte yapıyoruz.
- İki iş günü içinde dönüşTalebiniz teknik ekibe düşer, satış temsilcisine değil.
- Ege’de aynı gün saha desteğiİzmir, Manisa, Aydın ve Denizli’ye Torbalı’dan.
- Reçeteniz sizde kalırHat ve formülasyon bilgisi gizlilik taahhüdü altında.